Cách nối ống HDPE là vấn đề được nhiều nhà thầu, kỹ thuật viên và chủ đầu tư quan tâm khi triển khai hệ thống cấp nước, thoát nước và hạ tầng kỹ thuật. Một mối nối đạt yêu cầu giúp đường ống kín nước, ổn định và hạn chế sự cố trong quá trình vận hành.
Tùy loại ống, đường kính, vị trí thi công và yêu cầu công trình, có thể lựa chọn hàn đối đầu, hàn điện trở hoặc nối bằng gioăng. Vì vậy, hiểu đúng đặc điểm từng phương pháp sẽ giúp tối ưu chi phí và chất lượng thi công.
Trong bài viết này, CSC Thăng Long sẽ phân tích các cách nối ống HDPE phổ biến, điều kiện áp dụng và những lưu ý quan trọng khi thực hiện.
Vì sao cần lựa chọn đúng cách nối ống HDPE?
Ống HDPE có ưu điểm về độ dẻo, khả năng chống ăn mòn và độ bền trong nhiều môi trường. Tuy nhiên, hiệu quả của cả hệ thống không chỉ phụ thuộc vào chất lượng đường ống.
Mối nối là vị trí cần được kiểm soát đặc biệt trong quá trình thi công.
Nếu lựa chọn sai phương pháp hoặc thao tác không đúng, hệ thống có thể phát sinh:
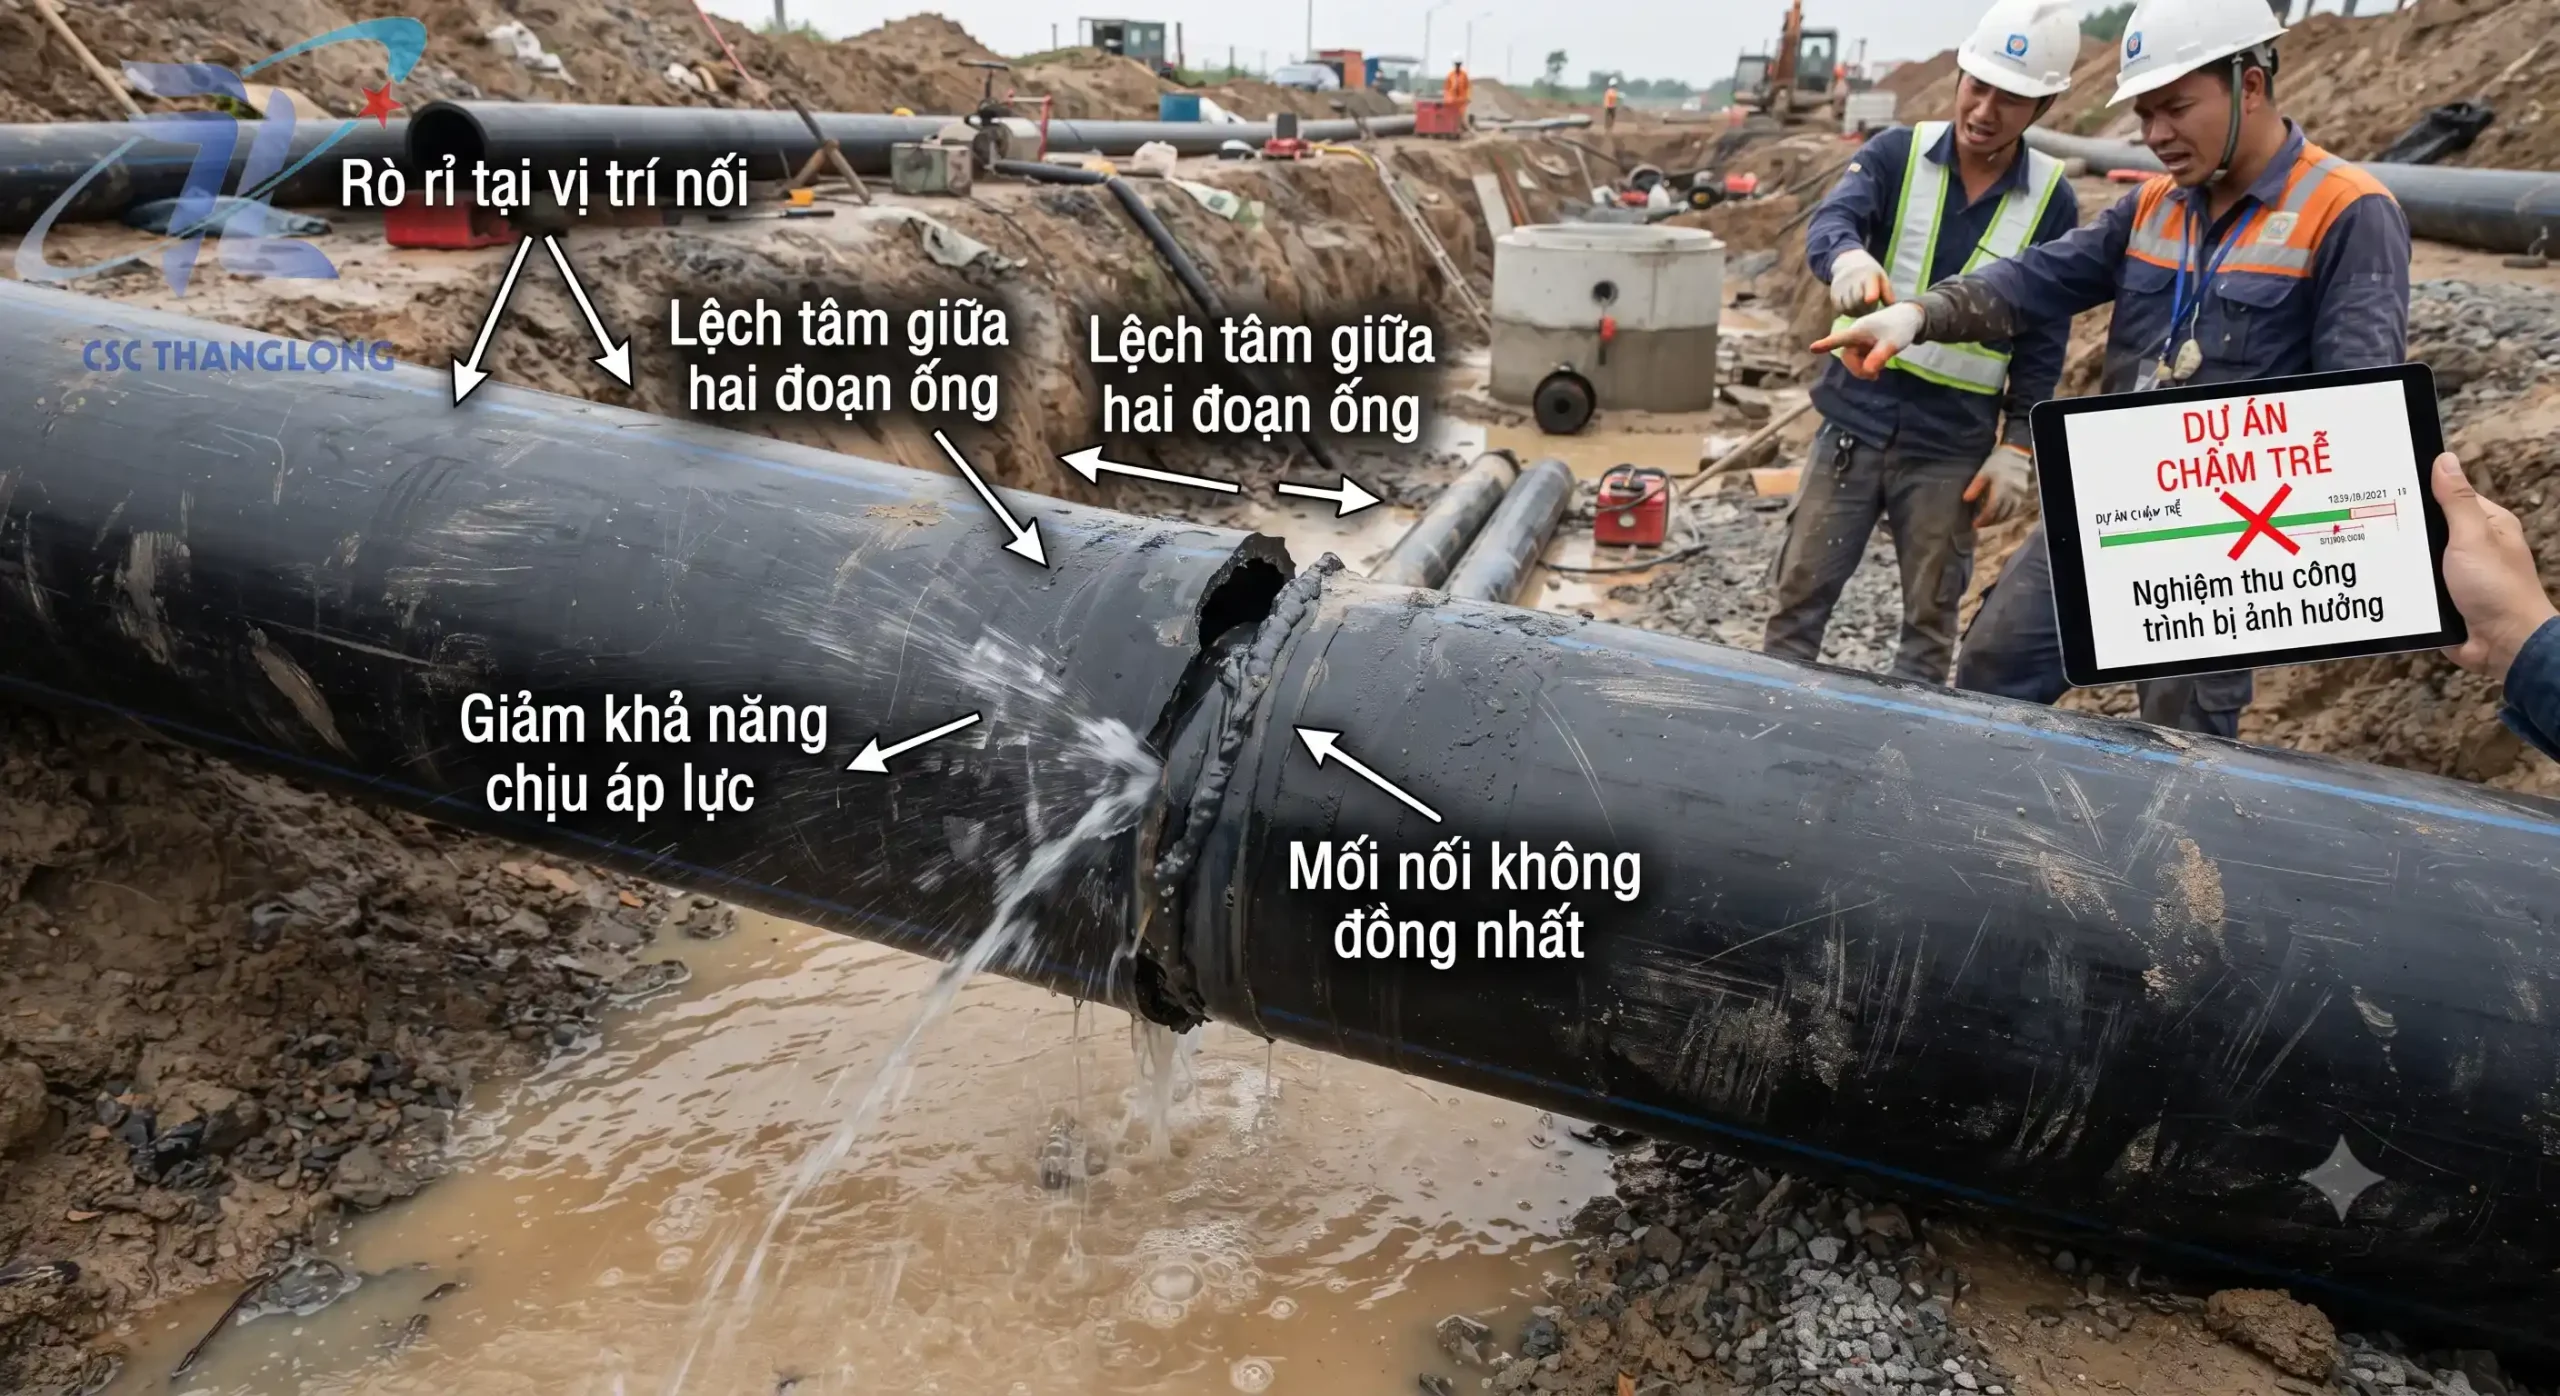
Do đó, cách nối ống HDPE cần được xác định dựa trên loại sản phẩm và yêu cầu thực tế thay vì chỉ lựa chọn theo thói quen thi công.
Các cách nối ống HDPE phổ biến hiện nay
Trên thực tế, hệ thống HDPE có thể sử dụng nhiều phương pháp kết nối khác nhau. Trong đó, ba phương pháp thường được quan tâm là hàn nhiệt đối đầu, hàn điện trở và nối bằng gioăng.
Hàn nhiệt đối đầu ống HDPE
Hàn nhiệt đối đầu, hay Butt Fusion, là phương pháp phổ biến đối với ống HDPE thành trơn.
Hai đầu ống được cố định trên máy hàn. Sau đó, đầu ống được gia nhiệt bằng bàn nhiệt trước khi đưa hai bề mặt nóng chảy tiếp xúc và ép lại với nhau.
Khi mối nối nguội và ổn định, hai đoạn ống trở thành một liên kết đồng nhất.
Theo Plastics Pipe Institute, hàn đối đầu là một trong những phương pháp được sử dụng rộng rãi để nối các đoạn ống PE với nhau hoặc nối ống với phụ kiện PE. ASTM F2620 đưa ra thực hành tiêu chuẩn cho quá trình hàn nhiệt này.
Ưu điểm của hàn đối đầu
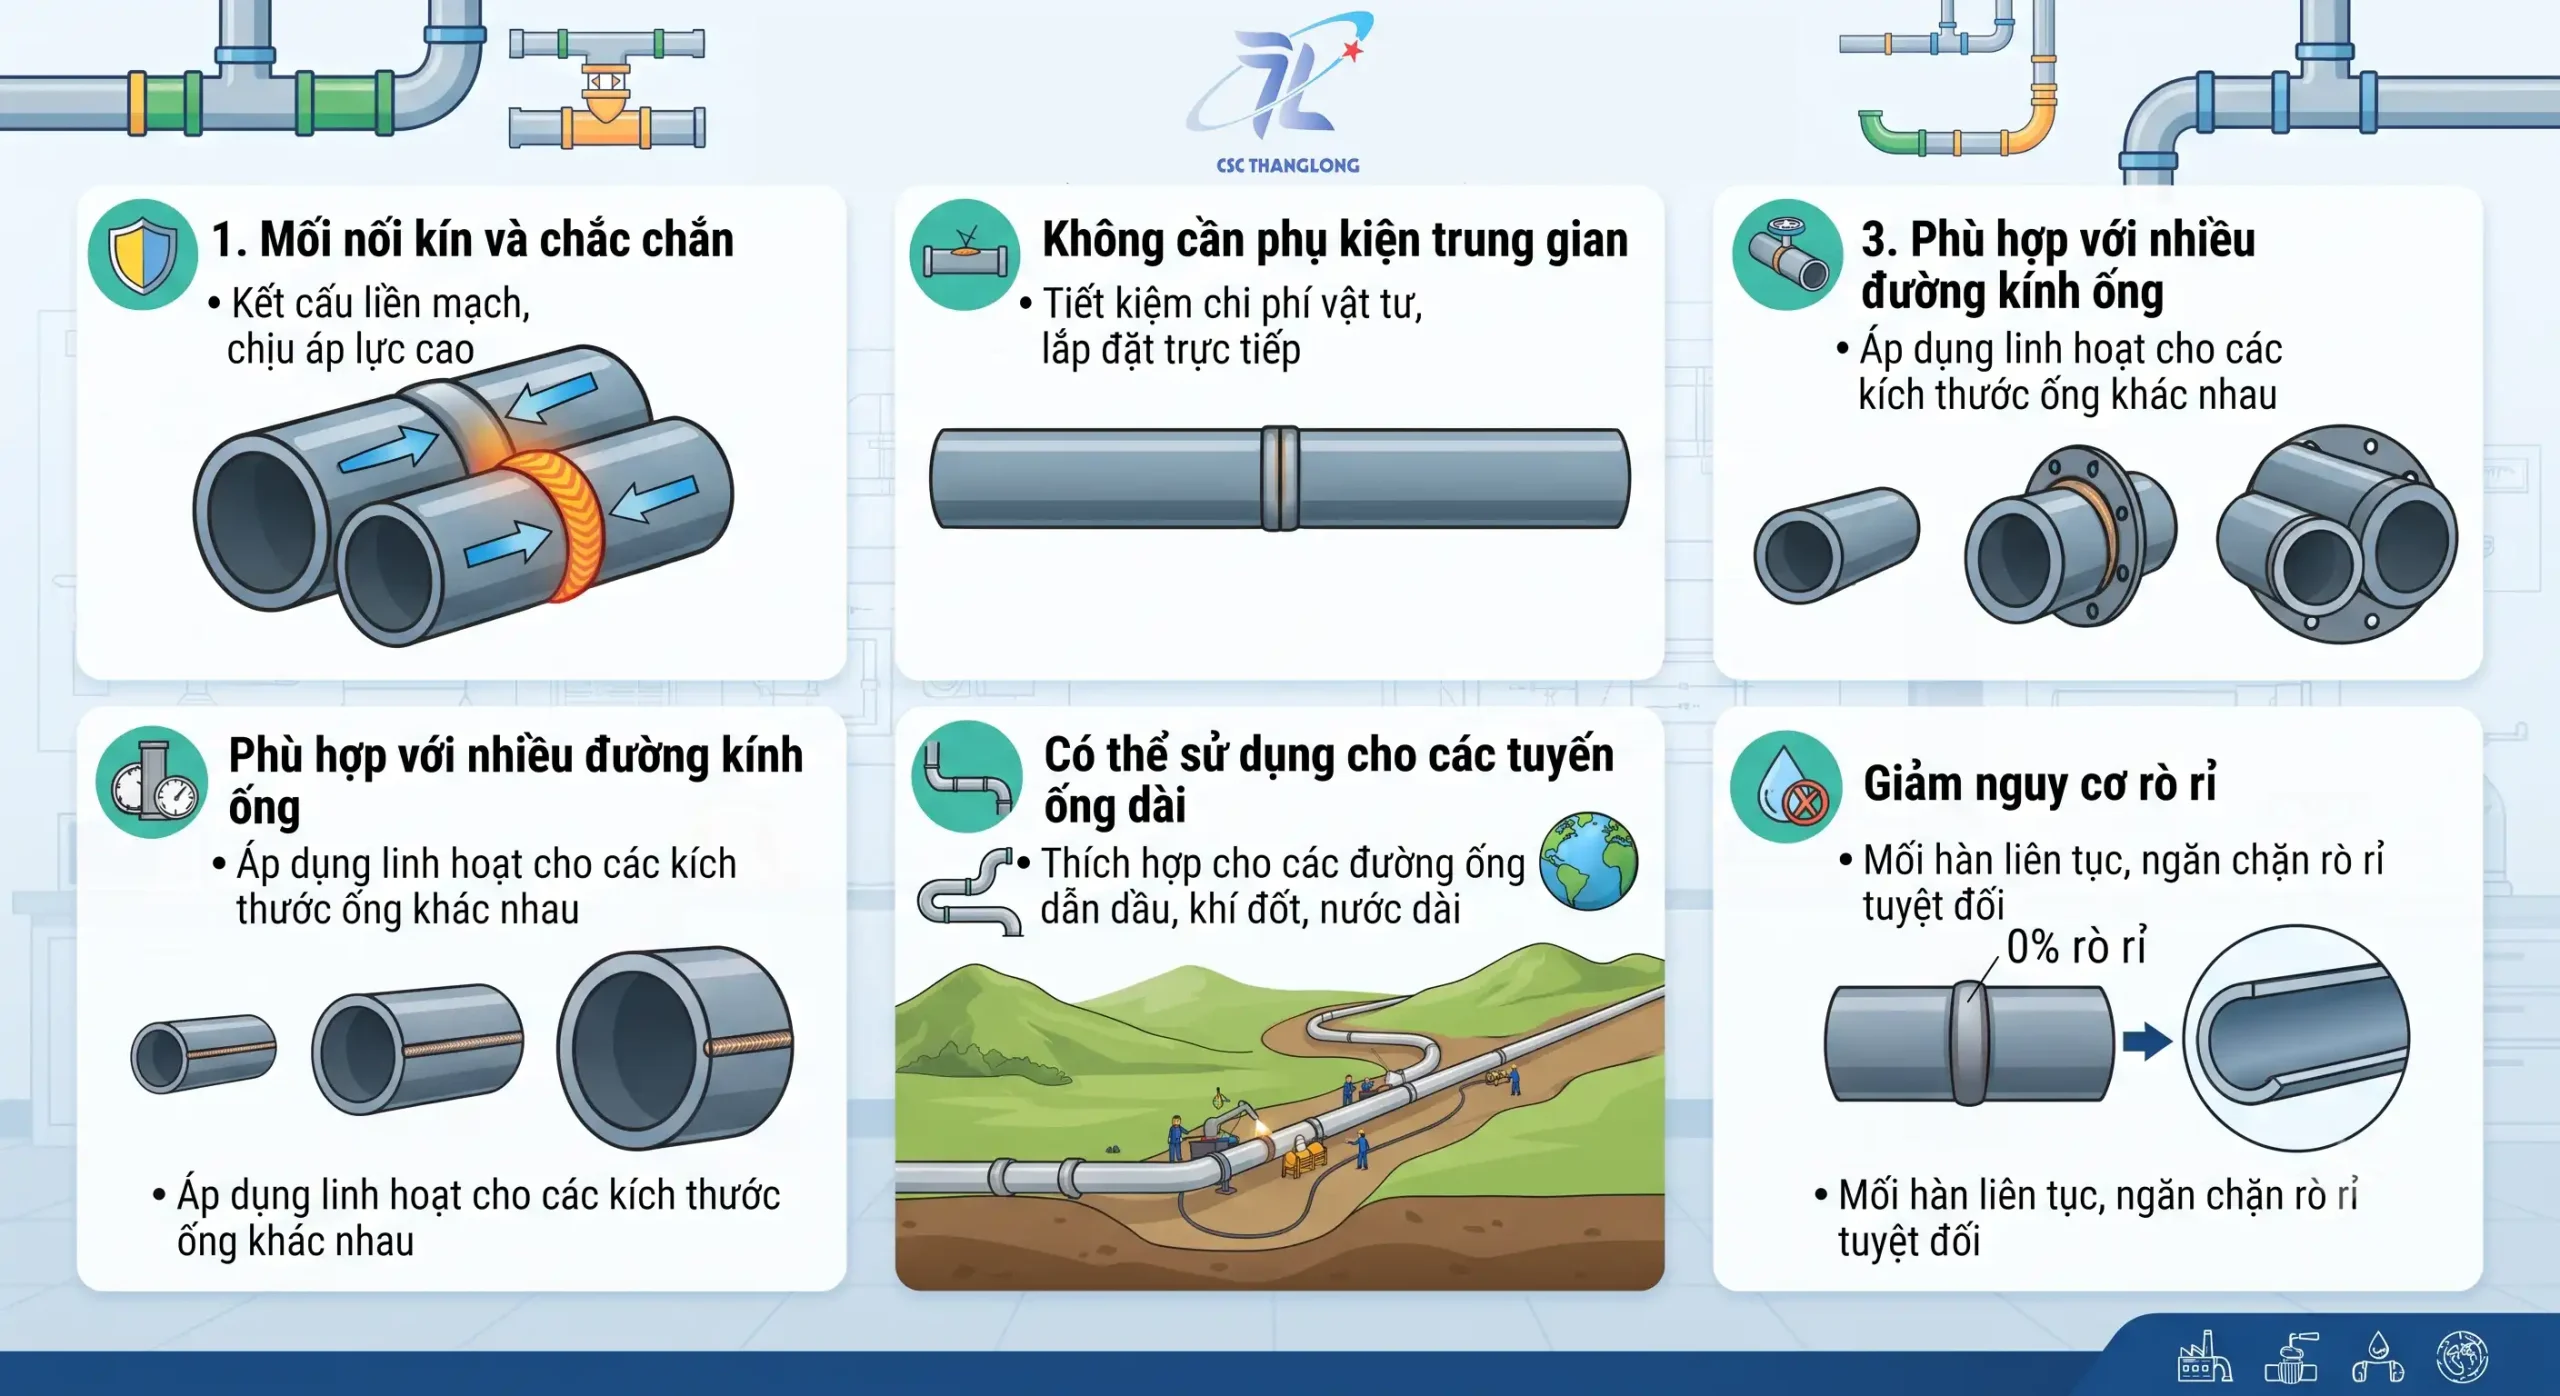
Đây thường là lựa chọn đáng cân nhắc đối với đường ống cấp nước áp lực và các dự án hạ tầng quy mô lớn.
Hàn điện trở Electrofusion
Hàn điện trở sử dụng phụ kiện chuyên dụng có bộ phận gia nhiệt bên trong.
Đầu ống được đưa vào măng sông hoặc phụ kiện điện trở. Khi cấp điện theo thông số của phụ kiện, nhiệt sinh ra làm nóng chảy vùng tiếp xúc giữa ống và phụ kiện.
Sau khi nguội, phần tiếp xúc tạo thành mối nối cố định.
Phương pháp này đặc biệt hữu ích khi không gian thi công hạn chế hoặc vị trí nối khó sử dụng máy hàn đối đầu kích thước lớn.
Nối ống HDPE bằng gioăng
Không phải tất cả sản phẩm HDPE đều sử dụng phương pháp hàn.
Đối với một số dòng ống HDPE thoát nước có cấu tạo đặc biệt, phương pháp nối bằng gioăng cao su có thể được sử dụng.
Ví dụ, ống gân sóng HDPE 2 lớp được CSC Thăng Long giới thiệu sử dụng gioăng cao su O-ring và không cần hàn hoặc sử dụng xi măng.
Điều này rất quan trọng khi lựa chọn cách nối ống HDPE. Người thi công cần xác định đúng cấu tạo sản phẩm trước khi chuẩn bị thiết bị.
Hướng dẫn cách nối ống HDPE bằng hàn đối đầu
Trong các phương pháp trên, hàn đối đầu thường yêu cầu kiểm soát kỹ thuật chặt chẽ nhất.
Bước 1: Kiểm tra ống và thiết bị
Trước khi hàn, cần kiểm tra:
- Đường kính ngoài của ống.
- Chiều dày thành ống.
- Chủng loại vật liệu.
- Tình trạng đầu ống.
- Máy hàn và bàn nhiệt.
- Dao phay đầu ống.
- Kẹp giữ và hệ thống thủy lực.
Hai đoạn ống phải phù hợp với yêu cầu của hệ thống và quy trình hàn được áp dụng.
Bước 2: Cố định và căn chỉnh đầu ống
Đặt hai đầu ống vào bộ kẹp của máy hàn.
Điều chỉnh để hai đầu ống nằm cùng trục. Không nên bỏ qua bước căn chỉnh vì sai lệch có thể ảnh hưởng trực tiếp đến chất lượng mối hàn.
Sau khi cố định, cần kiểm tra lại độ ổn định của ống trước khi tiếp tục.
Bước 3: Phay phẳng hai đầu ống
Dao phay được đưa vào giữa hai đầu ống để loại bỏ phần vật liệu không phẳng.
Mục đích là tạo hai bề mặt tiếp xúc sạch và tương đối đồng đều.
Sau khi phay, không nên dùng tay chạm trực tiếp vào bề mặt đã xử lý. Bụi bẩn hoặc dầu mỡ có thể ảnh hưởng đến quá trình tạo mối nối.
Bước 4: Làm sạch và kiểm tra độ đồng tâm
Sau khi phay, kiểm tra lại hai đầu ống.
Bề mặt phải sạch, không có bụi, đất, dầu mỡ hoặc vật liệu thừa.
PPI cũng hướng dẫn làm sạch đầu ống, phay đầu và căn chỉnh trước khi tiến hành gia nhiệt.
Bước 5: Gia nhiệt đầu ống
Đưa bàn nhiệt vào vị trí giữa hai đầu ống.
Hai bề mặt được gia nhiệt cho đến khi đạt điều kiện nóng chảy phù hợp với quy trình áp dụng.
Một số tài liệu PPI tham chiếu khoảng nhiệt độ bề mặt bàn nhiệt 204–232°C cho quy trình hàn đối đầu. Tuy nhiên, đây không nên được hiểu là một thông số áp dụng cứng nhắc cho mọi loại ống. Quy trình cụ thể cần tuân thủ tiêu chuẩn dự án, hướng dẫn nhà sản xuất và thông số của thiết bị.
Lưu ý về nhiệt độ và áp lực
Không nên chỉ quan tâm đến con số nhiệt độ.
Chất lượng mối hàn còn phụ thuộc vào lực ép, thời gian gia nhiệt, thời gian chuyển đổi và thời gian làm nguội.
Đặc biệt, áp lực giao diện trong quá trình hàn không đồng nghĩa với áp suất hiển thị trên đồng hồ thủy lực. Giá trị trên đồng hồ còn phụ thuộc vào đường kính ống, DR và thiết kế máy hàn.
Bước 6: Ép nối hai đầu ống
Sau khi kết thúc gia nhiệt, bàn nhiệt được rút ra theo đúng quy trình.
Hai đầu ống nóng chảy được đưa nhanh vào tiếp xúc và tạo lực ép theo thông số kỹ thuật.
Quá trình này tạo ra vùng liên kết giữa hai đầu ống.
PPI mô tả nguyên lý cơ bản là gia nhiệt hai bề mặt đến điều kiện phù hợp, sau đó đưa chúng tiếp xúc dưới lực cần thiết để vật liệu nóng chảy hòa trộn và hình thành mối nối.
Bước 7: Giữ mối nối trong quá trình làm nguội
Sau khi ép nối, không nên di chuyển hoặc tác động mạnh vào đường ống.
Mối nối cần được giữ ổn định trong thời gian làm nguội theo quy trình đã được lựa chọn.
Thời gian làm nguội không nên áp dụng máy móc cho mọi đường kính và chiều dày thành ống. Cần căn cứ vào quy trình hàn cụ thể.
Bước 8: Kiểm tra mối hàn
Sau khi hoàn tất, tiến hành kiểm tra trực quan.
Một mối hàn cần có hình dạng tương đối đồng đều, không xuất hiện các dấu hiệu bất thường như lệch trục rõ rệt, bề mặt không đồng nhất hoặc vùng liên kết không đạt yêu cầu.
PPI cũng khuyến nghị kiểm tra hình dạng và độ đồng đều của gờ hàn sau quá trình nối.
Những yếu tố quyết định chất lượng khi nối ống HDPE
Đúng loại ống
Không nên chỉ căn cứ vào đường kính để lựa chọn phương pháp nối.
Cần kiểm tra thêm vật liệu, chiều dày thành ống, cấp áp lực, DR/SDR và yêu cầu kỹ thuật của dự án.
Đúng máy hàn
Máy hàn phải phù hợp với đường kính và loại ống.
Với công trình lớn, việc sử dụng máy thủy lực có khả năng kiểm soát lực ép sẽ thuận lợi hơn cho quá trình thi công.
Đúng thông số
Nhiệt độ, lực ép, thời gian gia nhiệt và thời gian làm nguội cần được kiểm soát theo quy trình áp dụng.
Không nên lấy một thông số duy nhất rồi áp dụng cho mọi loại ống.
Đúng điều kiện thi công
Mưa, bụi, gió mạnh hoặc môi trường không ổn định có thể ảnh hưởng đến quá trình thao tác.
Khu vực hàn cần được bố trí phù hợp để hạn chế tác động từ môi trường bên ngoài.
Một số lỗi thường gặp khi nối ống HDPE
Hai đầu ống bị lệch
Lỗi này thường xuất hiện khi cố định ống không chắc hoặc căn chỉnh chưa chính xác.
Giải pháp là kiểm tra độ đồng tâm trước khi gia nhiệt và ép nối.
Đầu ống chưa sạch
Bụi bẩn, đất cát hoặc dầu mỡ trên bề mặt tiếp xúc có thể ảnh hưởng đến chất lượng mối hàn.
Vì vậy, vệ sinh và bảo vệ đầu ống sau khi phay là bước cần được chú trọng.
Gia nhiệt không đúng
Gia nhiệt quá ít có thể khiến vật liệu chưa đạt điều kiện cần thiết.
Ngược lại, thao tác sai quy trình cũng có thể làm ảnh hưởng đến chất lượng vùng nóng chảy.
Di chuyển ống quá sớm
Mối nối chưa đủ thời gian ổn định nhưng đã bị kéo, xoay hoặc tác động lực có thể làm giảm chất lượng liên kết.
Đây là lý do cần tuân thủ thời gian làm nguội của quy trình được lựa chọn.
Cách chọn phương pháp nối phù hợp cho từng công trình

Không có một cách nối ống HDPE duy nhất phù hợp cho tất cả công trình.
Với ống HDPE thành trơn dùng cho cấp nước áp lực, hàn đối đầu thường là phương án được sử dụng phổ biến.
Với vị trí thi công chật hẹp, hàn điện trở có thể mang lại sự linh hoạt hơn.
Trong khi đó, một số sản phẩm HDPE thoát nước dạng gân sóng sử dụng kết nối bằng gioăng cao su. Ví dụ, sản phẩm ống gân sóng HDPE 2 lớp của CSC sử dụng O-ring thay vì hàn.
Do đó, trước khi đặt mua vật tư, nhà thầu nên xác định rõ loại ống, đường kính, chiều dày, mục đích sử dụng và phương pháp nối dự kiến.
CSC Thăng Long cung cấp ống HDPE và thiết bị nối đồng bộ
Đối với các công trình cấp thoát nước, việc lựa chọn vật tư từ đầu giúp hạn chế nhiều vấn đề phát sinh trong thi công.
CSC Thăng Long cung cấp ống HDPE, phụ kiện HDPE và máy hàn ống HDPE, đồng thời hỗ trợ tư vấn lựa chọn vật tư theo yêu cầu công trình. Website CSC hiện cũng giới thiệu các dòng ống HDPE và thiết bị hàn phục vụ thi công hạ tầng.
Khi cần báo giá, nên cung cấp những thông tin nào?
Để nhận báo giá phù hợp, khách hàng có thể gửi:
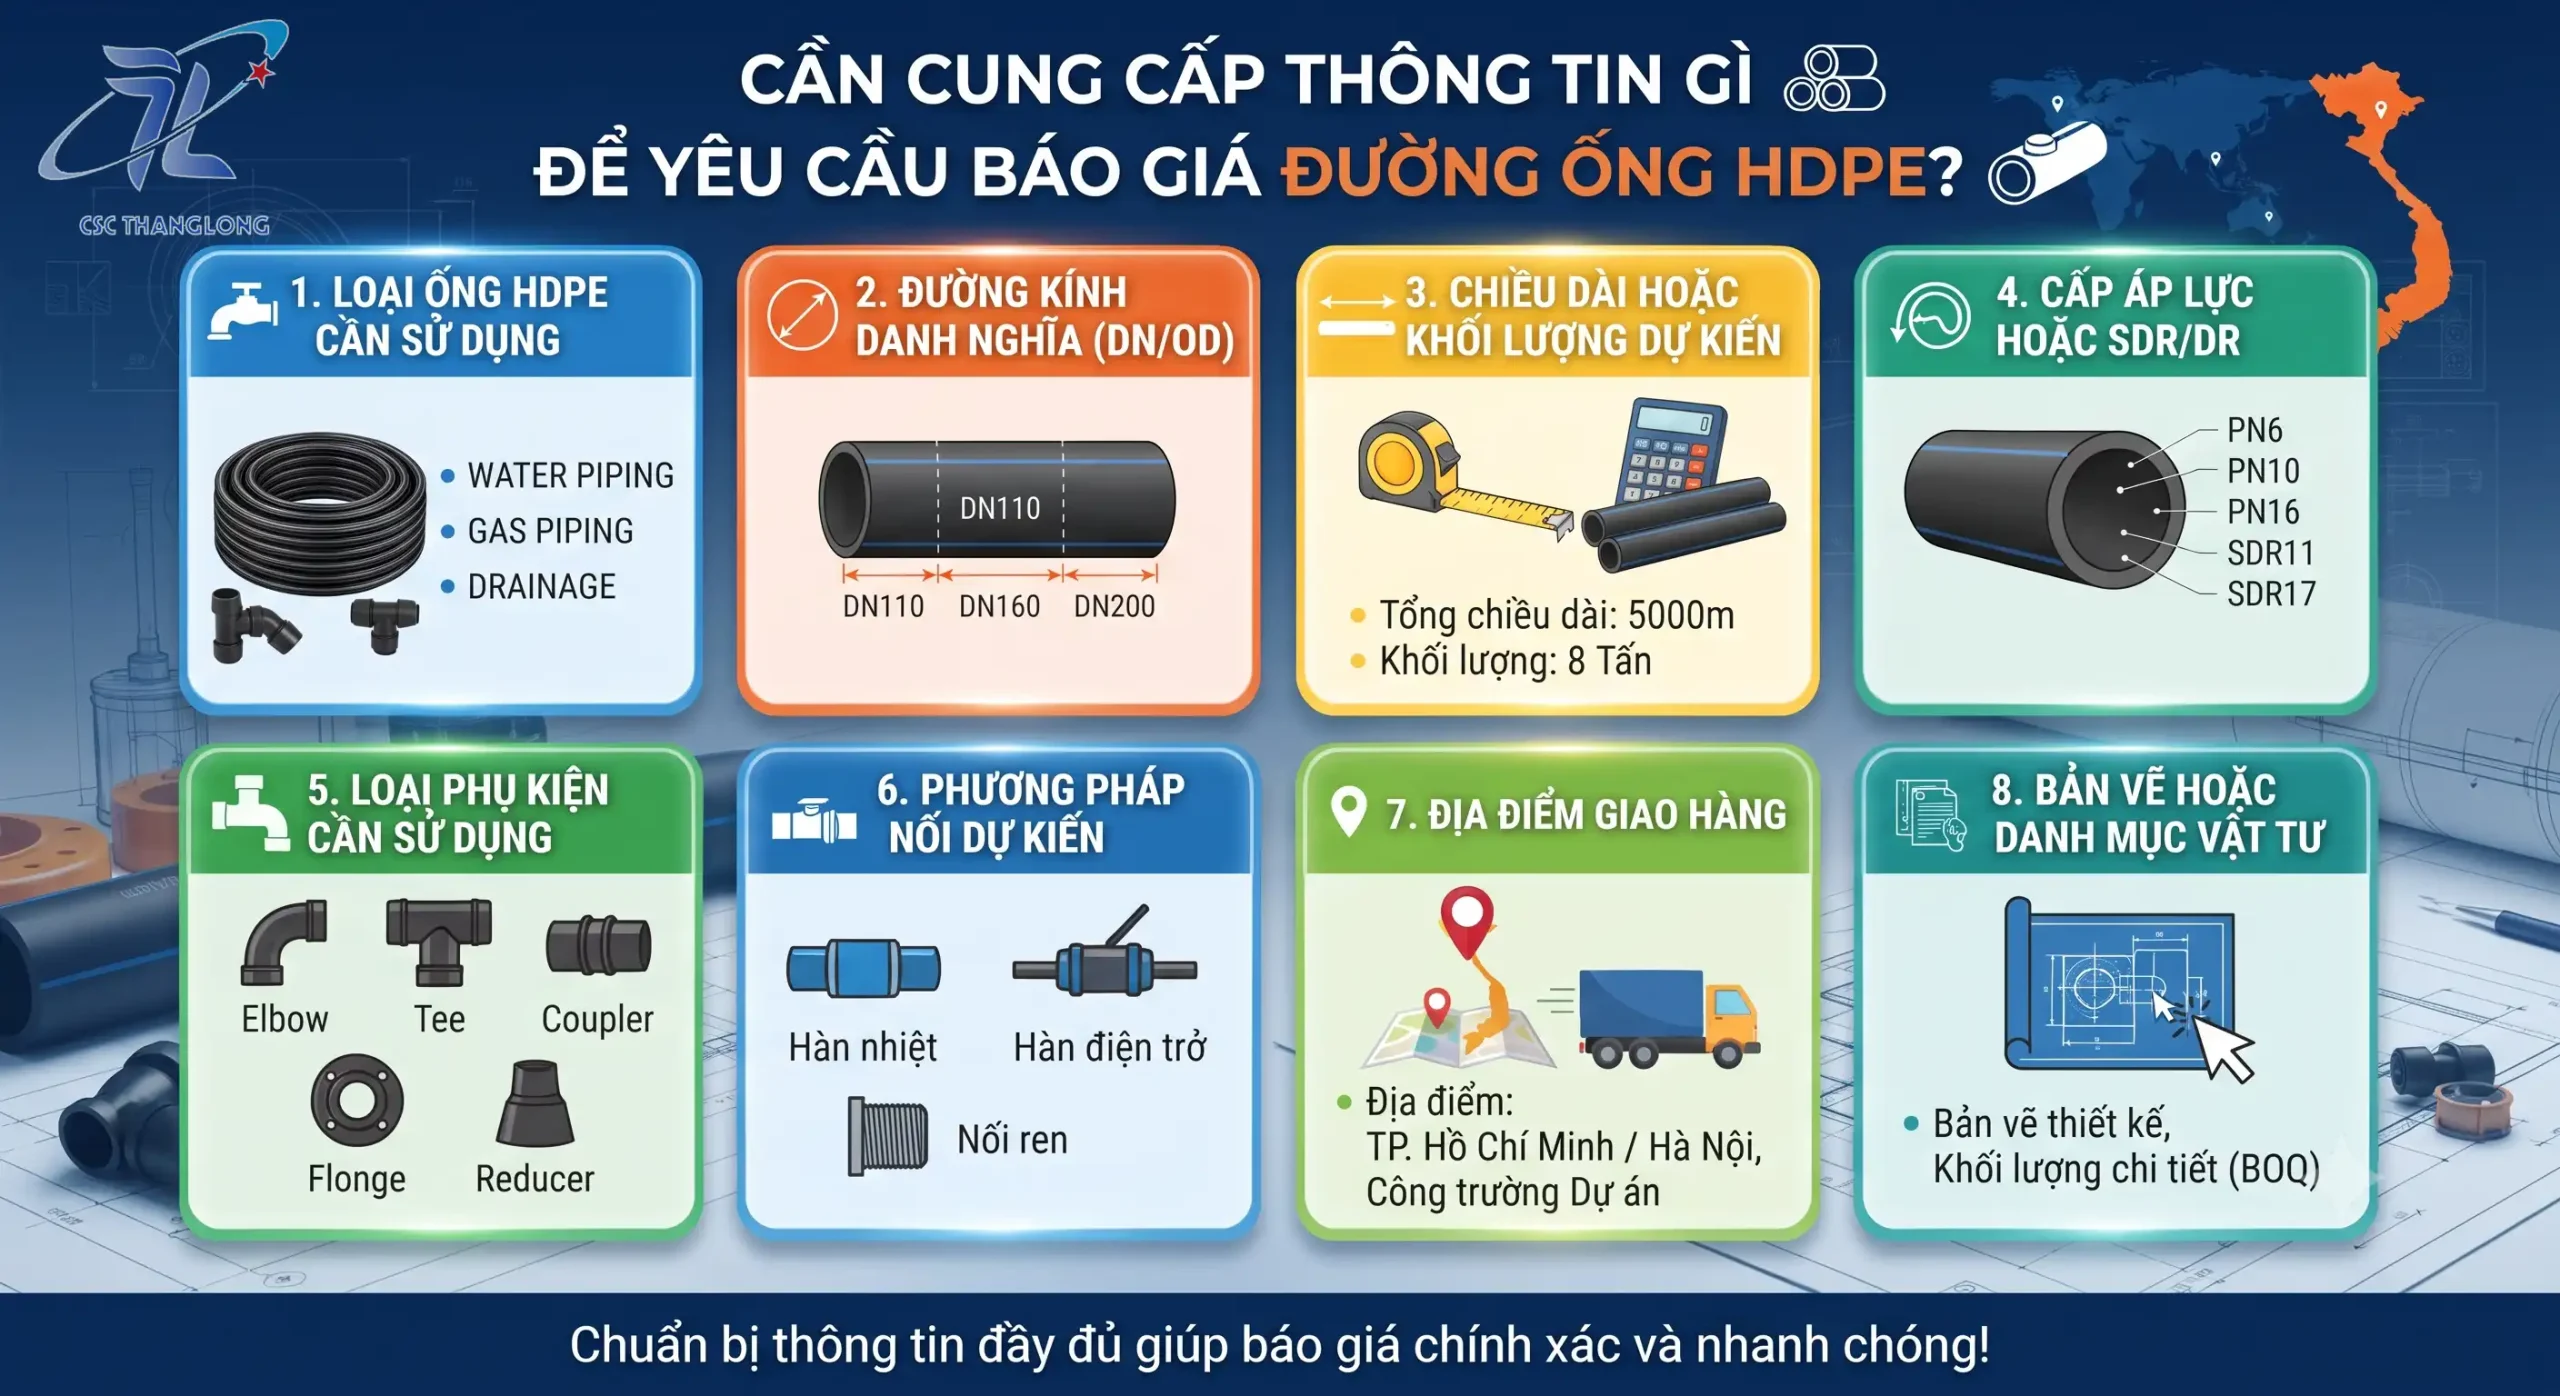
Từ những thông tin này, CSC có thể hỗ trợ xác định cấu hình vật tư phù hợp hơn với nhu cầu thực tế.
Kết luận
Nắm rõ cách nối ống HDPE giúp nhà thầu chủ động hơn trong quá trình lựa chọn vật tư và tổ chức thi công. Hàn đối đầu, hàn điện trở và nối gioăng đều có phạm vi ứng dụng riêng.
Quan trọng nhất là phải xác định đúng loại ống trước khi lựa chọn phương pháp kết nối. Đồng thời, các thông số hàn cần được kiểm soát theo quy trình phù hợp với sản phẩm và yêu cầu dự án.
Nếu đang tìm ống HDPE, phụ kiện nối hoặc máy hàn ống HDPE, khách hàng có thể liên hệ CSC Thăng Long để được tư vấn cấu hình vật tư và báo giá theo khối lượng công trình.