Quy trình hàn ống HDPE có vai trò quan trọng trong việc tạo ra mối nối kín, chắc chắn và ổn định cho hệ thống đường ống. Với các tuyến ống cấp nước, dẫn nước áp lực hoặc công trình hạ tầng, chất lượng mối hàn ảnh hưởng trực tiếp đến khả năng vận hành lâu dài.
Khác với cách nối cơ học thông thường, hàn nhiệt HDPE sử dụng nhiệt để làm mềm bề mặt vật liệu. Hai đầu ống sau đó được đưa vào tiếp xúc với nhau dưới điều kiện lực và thời gian phù hợp. Khi nguội, vùng tiếp giáp hình thành một mối nối đồng nhất.
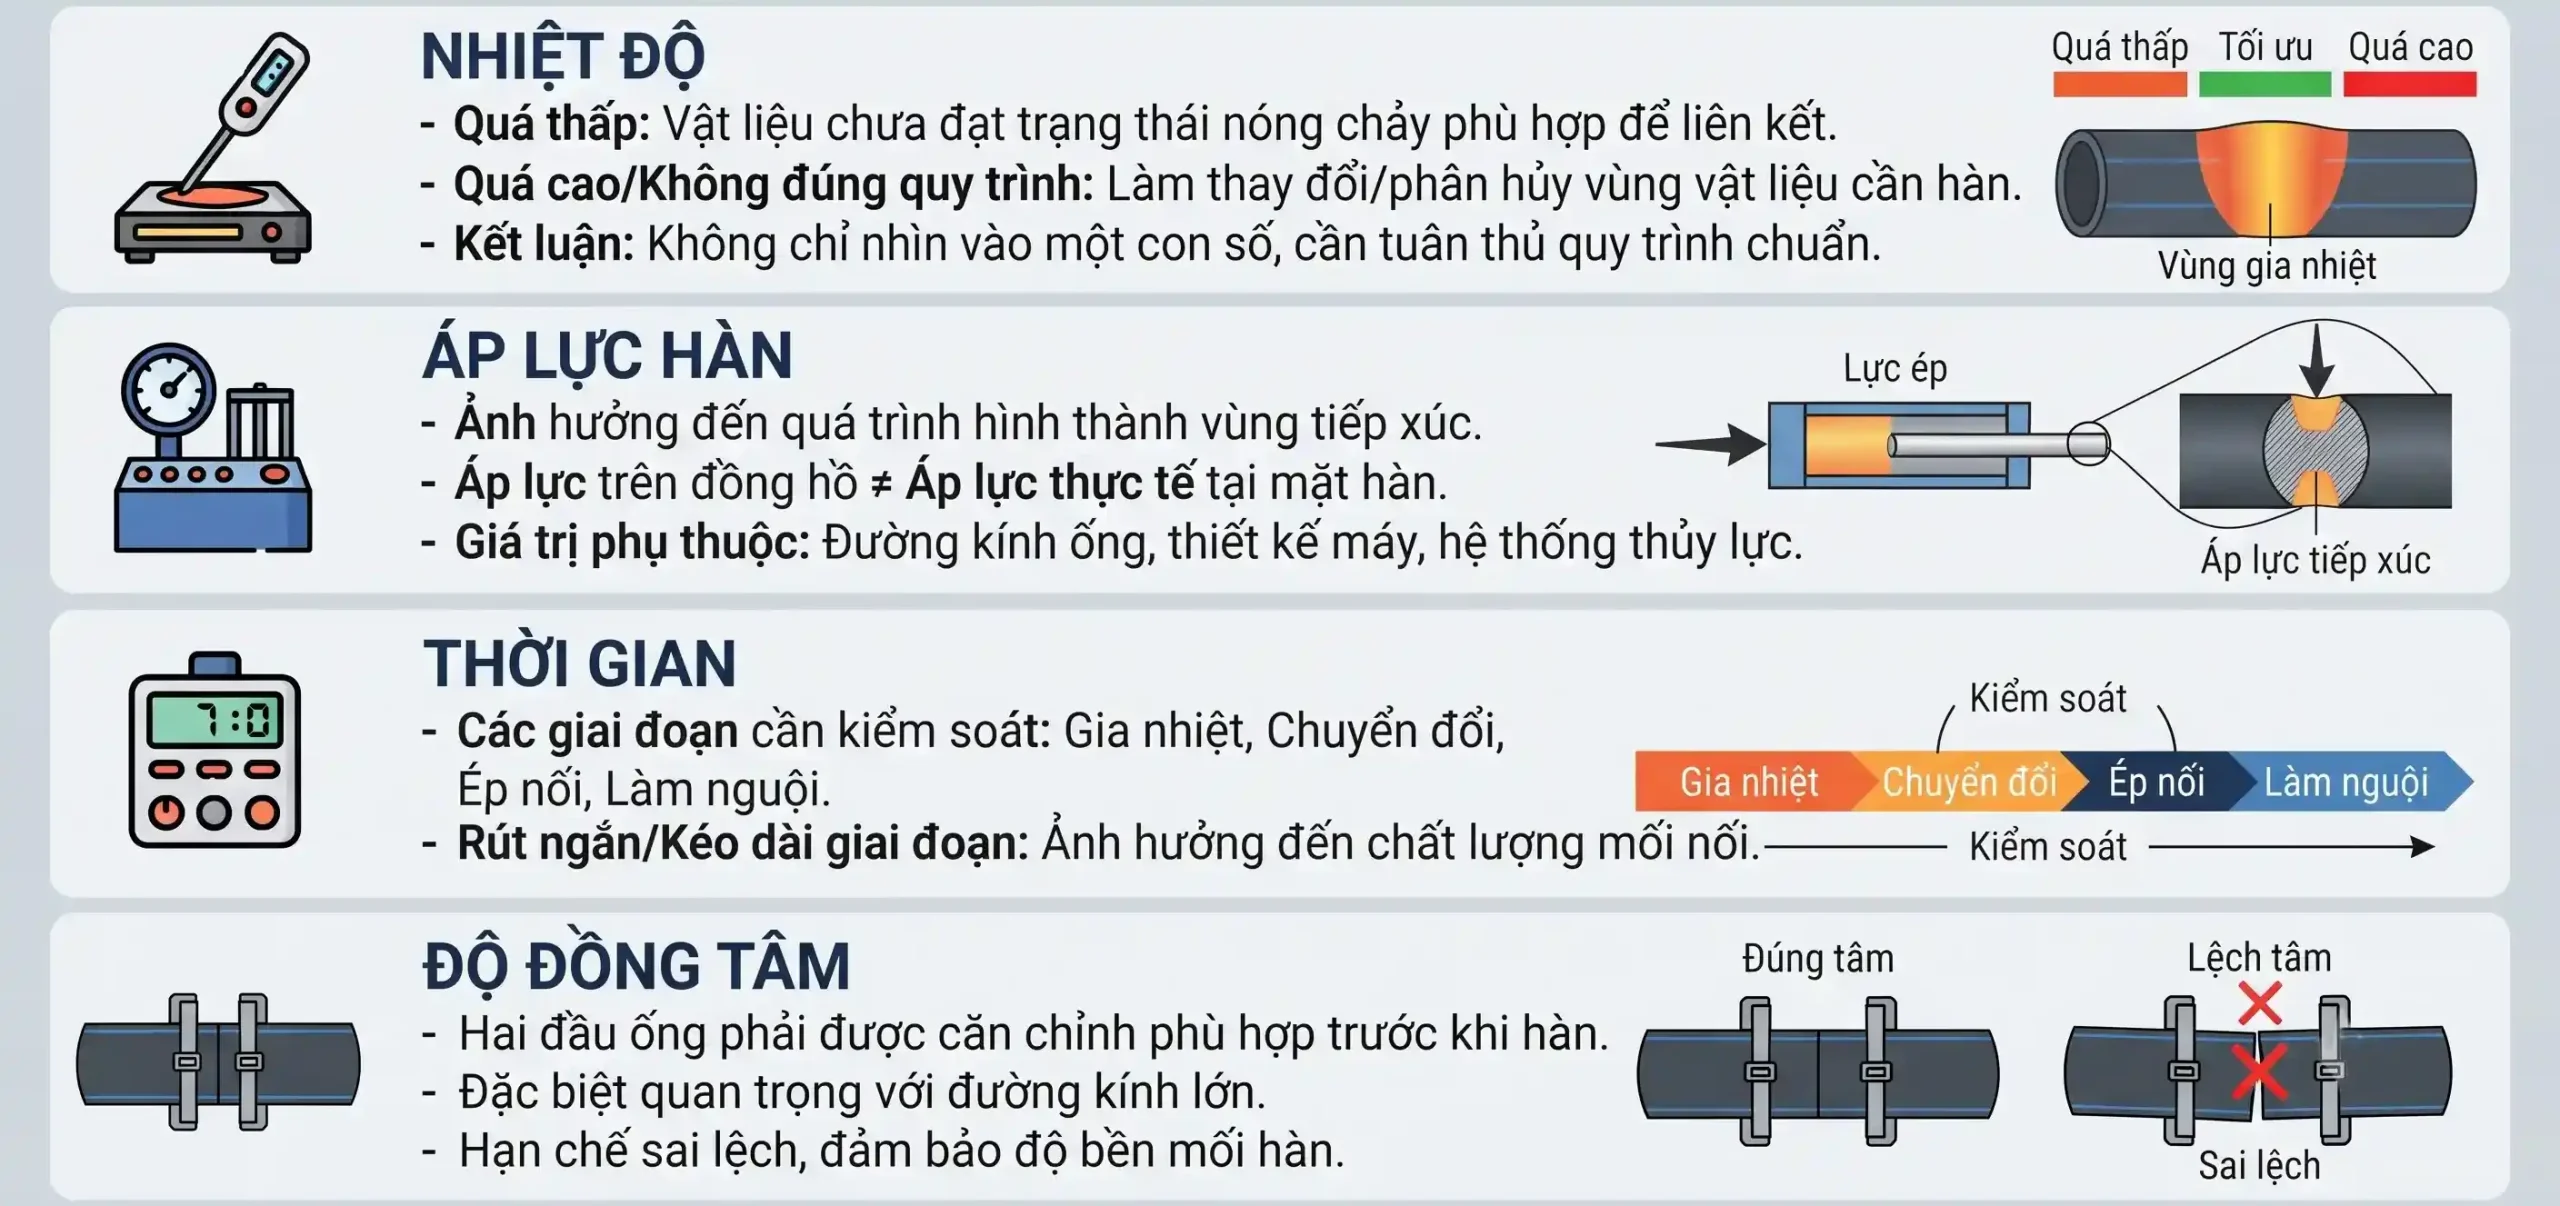
Tuy nhiên, không phải cứ gia nhiệt rồi ép hai đầu ống là có thể tạo ra mối hàn đạt yêu cầu. Người thi công cần kiểm soát thiết bị, nhiệt độ, áp lực, thời gian gia nhiệt, thời gian làm nguội và độ đồng tâm của ống.
Bài viết dưới đây giúp nhà thầu hiểu rõ quy trình hàn ống HDPE, những lỗi thường gặp và cách lựa chọn sản phẩm phù hợp với công trình.
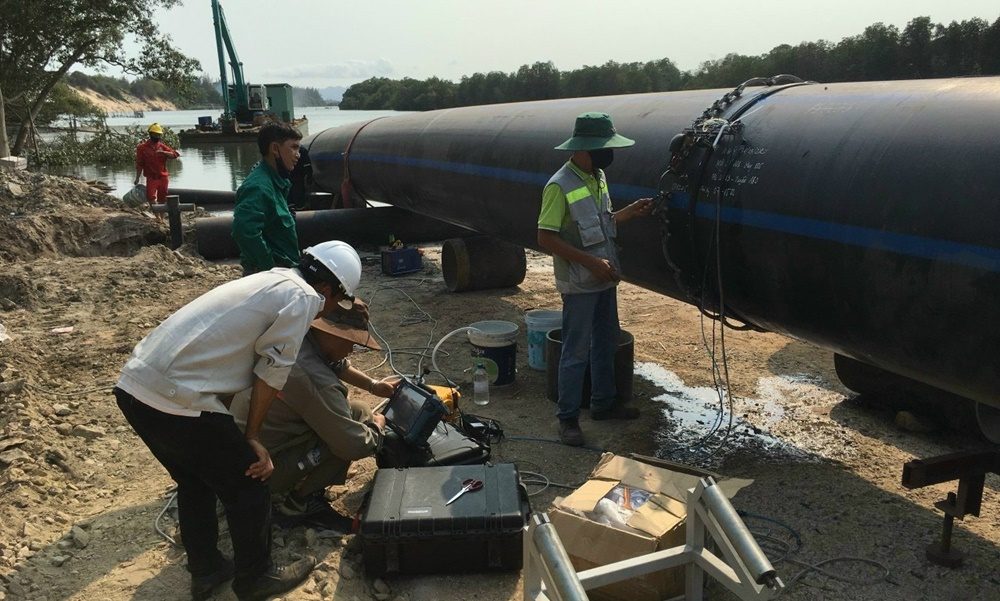
Hàn ống HDPE là gì?
Hàn ống HDPE là phương pháp sử dụng nhiệt để tạo liên kết giữa hai đầu ống hoặc giữa ống và phụ kiện HDPE. Khi phần vật liệu tiếp xúc được gia nhiệt đến trạng thái phù hợp, hai bề mặt được đưa lại với nhau để hình thành liên kết nhiệt.
Trong thực tế, hàn nhiệt đối đầu là một trong những phương pháp phổ biến đối với ống HDPE thành trơn. Plastics Pipe Institute cho biết phương pháp này được sử dụng rộng rãi để nối các đoạn ống PE và ống với phụ kiện PE.
Ngoài hàn đối đầu, hệ thống HDPE còn có thể sử dụng hàn điện trở, hàn socket hoặc hàn saddle tùy loại ống, phụ kiện và yêu cầu công trình.
Điểm quan trọng là phương pháp nối phải phù hợp với sản phẩm cụ thể. Không nên áp dụng một quy trình cho tất cả các loại ống HDPE.
Các phương pháp hàn ống HDPE phổ biến
Hàn nhiệt đối đầu
Hàn nhiệt đối đầu, hay Butt Fusion, sử dụng máy hàn để cố định hai đầu ống. Hai mặt đầu được gia nhiệt bằng bàn nhiệt rồi đưa vào tiếp xúc với nhau dưới lực phù hợp.
Sau khi nguội, hai đầu ống tạo thành một mối nối liền khối.
Phương pháp này phù hợp với nhiều loại ống HDPE thành trơn có đường kính từ nhỏ đến lớn. Khi thực hiện đúng quy trình, mối nối có thể đạt độ kín và độ bền cao.
Hàn điện trở
Hàn điện trở sử dụng phụ kiện có bộ phận gia nhiệt tích hợp. Khi cấp điện theo thông số quy định, vùng tiếp xúc giữa ống và phụ kiện được gia nhiệt để tạo liên kết.
Phương pháp này thường được cân nhắc tại những vị trí khó bố trí máy hàn đối đầu hoặc cần sử dụng phụ kiện điện trở chuyên dụng.
Hàn socket
Hàn socket là phương pháp gia nhiệt đồng thời mặt ngoài đầu ống và mặt trong của phụ kiện socket. Sau đó, hai phần được đưa vào nhau và giữ cố định trong quá trình làm nguội.
Phương pháp này thường phù hợp với các quy cách và phụ kiện được nhà sản xuất cho phép sử dụng.
Quy trình hàn ống HDPE bằng phương pháp hàn đối đầu
Đây là phương pháp được quan tâm nhiều nhất khi nói đến quy trình hàn ống HDPE. Quy trình thực tế cần tuân thủ hướng dẫn của nhà sản xuất ống, máy hàn và yêu cầu kỹ thuật của dự án.
Bước 1: Kiểm tra ống và thiết bị
Trước khi hàn, cần kiểm tra tình trạng của ống.
Kiểm tra đầu ống
Hai đầu ống cần sạch, không dính đất, dầu mỡ hoặc vật liệu khác. Đầu ống bị biến dạng hoặc hư hỏng cần được xử lý trước khi đưa vào máy.
Kiểm tra máy hàn
Máy hàn cần được kiểm tra tình trạng hoạt động, bộ phận kẹp ống, dao phay, bàn nhiệt và hệ thống tạo lực.
PPI khuyến nghị kiểm tra máy và bảo đảm thiết bị hoạt động trong phạm vi thông số của nhà sản xuất trước khi thực hiện hàn.
Bước 2: Cố định và căn chỉnh ống
Đưa hai đầu ống vào bộ kẹp của máy hàn.
Hai đoạn ống cần được căn chỉnh sao cho cùng trục. Việc lệch tâm quá lớn có thể ảnh hưởng đến chất lượng vùng tiếp giáp.
Đây là bước thường bị xem nhẹ khi thi công nhanh. Tuy nhiên, căn chỉnh tốt giúp quá trình phay và ép nối ổn định hơn.
Bước 3: Phay phẳng hai đầu ống
Dao phay được đưa vào giữa hai đầu ống để loại bỏ lớp vật liệu không phẳng.
Mục đích là tạo ra hai bề mặt sạch và tương đối phẳng trước khi gia nhiệt.
Sau khi phay, cần kiểm tra sự tiếp xúc giữa hai đầu ống. Nếu bề mặt vẫn còn khe hở hoặc có phần chưa được xử lý, cần thực hiện lại theo hướng dẫn thiết bị.
Bước 4: Làm sạch bề mặt
Sau khi phay, cần loại bỏ mạt nhựa và bụi khỏi khu vực chuẩn bị hàn.
Không nên dùng tay chạm trực tiếp vào bề mặt đã xử lý nếu có nguy cơ làm bẩn vùng tiếp giáp.
PPI cũng yêu cầu làm sạch đầu ống trước khi thực hiện các bước tiếp theo của quá trình hàn.
Bước 5: Gia nhiệt đầu ống
Bàn nhiệt được đặt giữa hai đầu ống.
Hai mặt đầu tiếp xúc với bàn nhiệt để vật liệu đạt trạng thái gia nhiệt phù hợp.
Thông số nhiệt độ không nên tự ý áp dụng cho mọi loại ống. Theo tài liệu PPI về ASTM F2620, khoảng nhiệt độ bề mặt bàn nhiệt thường được đề cập là 204–232°C đối với quy trình tương ứng. Tuy nhiên, quy trình cụ thể phải được xác định theo tiêu chuẩn, vật liệu, sản phẩm và hướng dẫn của nhà sản xuất.
Kiểm soát thời gian gia nhiệt
Thời gian gia nhiệt không chỉ phụ thuộc vào đường kính ống. Chiều dày thành ống và quy trình hàn cũng ảnh hưởng đến thời gian cần thiết.
Do đó, kỹ thuật viên cần sử dụng bảng thông số của máy và nhà sản xuất thay vì ước lượng bằng kinh nghiệm.
Bước 6: Đưa hai đầu ống vào tiếp xúc
Sau khi đạt điều kiện gia nhiệt yêu cầu, bàn nhiệt được rút ra.
Hai đầu ống được đưa lại với nhau trong thời gian phù hợp. Lực ép phải được kiểm soát theo quy trình đã xác định.
PPI lưu ý rằng nhiệt độ và áp lực tiếp xúc là hai yếu tố quan trọng trong việc hình thành liên kết nhiệt. Sự kết hợp giữa chúng cần được xác định và kiểm chứng cho từng quy trình.
Bước 7: Giữ mối hàn trong thời gian làm nguội
Sau khi hai đầu ống được ép nối, mối hàn cần được giữ ổn định.
Không nên tháo kẹp hoặc tác động mạnh vào ống khi mối nối chưa đủ thời gian làm nguội.
Theo hướng dẫn kỹ thuật của PPI, việc giữ mối nối cố định trong giai đoạn làm nguội là yếu tố quan trọng để đạt độ toàn vẹn của mối hàn.
Thời gian làm nguội cụ thể phải tuân theo quy trình được phê duyệt cho loại ống và thiết bị đang sử dụng.
Bước 8: Kiểm tra mối hàn
Sau khi hoàn thành, cần kiểm tra trực quan vùng mối nối.
Một mối hàn đối đầu đạt yêu cầu thường có đường gờ nhựa tạo thành tương đối đều quanh chu vi.
Cần chú ý các dấu hiệu bất thường như:
- Đường gờ không đều.
- Lệch tâm lớn.
- Bề mặt có dấu hiệu cháy hoặc biến dạng bất thường.
- Hai đầu ống không tiếp xúc đồng đều.
- Mối nối bị dịch chuyển trong quá trình làm nguội.
PPI cũng đề cập việc kiểm tra hình dạng và độ đồng đều của đường gờ sau khi hoàn thành mối hàn.
Những yếu tố quyết định chất lượng mối hàn HDPE
Những lỗi thường gặp khi hàn ống HDPE
Một quy trình hàn ống HDPE tốt không chỉ nằm ở thao tác hàn. Khâu chuẩn bị cũng quyết định rất lớn đến kết quả cuối cùng.
Không làm sạch đầu ống
Bụi bẩn hoặc tạp chất tại vùng tiếp giáp có thể ảnh hưởng đến quá trình tạo mối nối.
Phay đầu ống không đạt
Nếu mặt đầu không phẳng hoặc còn phần vật liệu chưa được xử lý, khả năng tiếp xúc giữa hai bề mặt sẽ bị ảnh hưởng.
Ép nối sai lực
Ép quá mạnh hoặc không đủ lực đều có thể làm sai lệch quá trình tạo mối hàn.
Di chuyển ống khi chưa nguội
Đây là lỗi cần hạn chế trong thi công.
Mối nối cần được giữ ổn định trong thời gian làm nguội theo quy trình kỹ thuật.
Dùng sai thông số
Không nên lấy thông số của một loại ống để áp dụng cho sản phẩm khác.
Mỗi loại vật liệu, kích thước, SDR/DR và thiết bị có thể yêu cầu thông số hàn khác nhau.
Ống HDPE nào phù hợp để hàn nhiệt?
Đây là vấn đề quan trọng khi lựa chọn sản phẩm.
Ống HDPE thành trơn dùng cho cấp nước và một số hệ thống dẫn chất lỏng áp lực thường có thể sử dụng hàn nhiệt đối đầu hoặc các phương pháp nối được nhà sản xuất quy định.
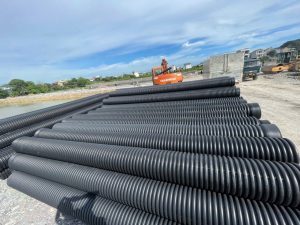
CSC Thăng Long hiện cung cấp ống nhựa HDPE và phụ kiện, đồng thời có các sản phẩm, thiết bị phục vụ thi công tuyến ống HDPE. Trong khi đó, ống HDPE gân sóng 2 lớp dùng cho thoát nước được nối bằng gioăng cao su, không phải hàn nhiệt đối đầu.
Vì vậy, trước khi xây dựng quy trình hàn ống HDPE, cần xác định chính xác loại ống đang sử dụng.
CSC Thăng Long cung cấp ống HDPE và thiết bị đồng bộ
CSC Thăng Long định hướng cung cấp vật tư đồng bộ cho các công trình cấp thoát nước và hạ tầng kỹ thuật.
Danh mục sản phẩm gồm ống nhựa HDPE, phụ kiện HDPE, ống HDPE gân sóng 2 lớp và máy hàn HDPE. CSC Thăng Long cũng giới thiệu dịch vụ tư vấn, báo giá theo công trình và giao hàng đến chân dự án.
Đối với nhà thầu, việc mua đồng bộ ống, phụ kiện và thiết bị giúp quá trình triển khai thuận lợi hơn. Đặc biệt, khi dự án yêu cầu hồ sơ kỹ thuật, việc xác định đúng chủng loại ngay từ đầu sẽ hạn chế phát sinh trong nghiệm thu.

Khi nào nên gửi bản vẽ cho CSC?
Nếu dự án có khối lượng lớn, khách hàng nên gửi bản vẽ hoặc bảng vật tư.
Thông tin nên bao gồm:
- Đường kính ống.
- Chiều dày hoặc SDR/DR.
- Cấp áp lực nếu là tuyến ống áp lực.
- Chiều dài tuyến.
- Chủng loại phụ kiện.
- Phương pháp nối dự kiến.
- Số lượng vật tư.
- Địa điểm giao hàng.
CSC có thể dựa trên những thông tin này để tư vấn chủng loại ống và phụ kiện phù hợp hơn.
Vì sao cần chọn đúng nhà cung cấp ống HDPE?
Chất lượng mối hàn bắt đầu từ chất lượng và tính đồng nhất của vật liệu.
Ống cần đúng kích thước, đúng chủng loại và phù hợp với thiết bị hàn. Phụ kiện cũng cần tương thích với hệ thống.
CSC Thăng Long hiện cung cấp các giải pháp vật tư cấp thoát nước và cho biết có đội ngũ kỹ sư hỗ trợ tư vấn, cùng chính sách cung ứng và giao hàng cho dự án.
Đối với công trình lớn, nhà thầu nên yêu cầu đầy đủ catalogue, thông số kỹ thuật và hồ sơ chất lượng theo yêu cầu dự án.
Kết luận
Quy trình hàn ống HDPE cần được thực hiện theo một chuỗi bước có kiểm soát, từ chuẩn bị thiết bị, làm sạch, phay đầu ống, căn chỉnh, gia nhiệt, ép nối đến làm nguội và kiểm tra mối hàn.
Trong đó, nhiệt độ, lực tiếp xúc, thời gian và độ đồng tâm là những yếu tố cần được kiểm soát theo quy trình kỹ thuật phù hợp. Không nên sử dụng một bộ thông số cố định cho mọi loại ống.
Đặc biệt, cần phân biệt ống HDPE thành trơn với ống HDPE gân sóng 2 lớp. Không phải sản phẩm HDPE nào cũng sử dụng phương pháp hàn nhiệt. Với ống gân sóng 2 lớp thoát nước của CSC, phương pháp nối được giới thiệu là gioăng cao su.
Nếu công trình đang cần ống HDPE, phụ kiện HDPE hoặc máy hàn HDPE, CSC Thăng Long có thể tư vấn theo đường kính, cấp áp lực, phương pháp nối và khối lượng thực tế.
Khách hàng có thể gửi bản vẽ, bảng khối lượng hoặc yêu cầu kỹ thuật để CSC tư vấn chủng loại và phương án cung ứng phù hợp.